
Đội ngũ cơ sở vật chất đang lắp đặt màn hình 55 inch trong văn phòng mới lần nào cũng chạm vào cùng một bức tường. Phía sau vách thạch cao không có gỗ, chỉ có một đinh tán bằng thép khổ nhẹ và giá đỡ đi kèm với vít gỗ số 8. Trong vòng một tuần, màn hình sẽ bị chùng xuống và các vít quay thành những lỗ quá khổ.
Các đinh tán kim loại hoàn toàn có thể khoan được, nhưng các quy tắc thay đổi hoàn toàn so với khung gỗ. Phiên bản ngắn gọn: yếu tố hạn chế hiếm khi nằm ở mũi khoan. Điều quyết định liệu bức tường có giữ được âm thanh hay không là thước đo đinh tán, lượng thép bạn loại bỏ khỏi lưới, lỗ nằm cách mặt bích bao xa và dây buộc nào sẽ quay trở lại vào đó. Hãy thực hiện đúng bốn điều đó và một vách ngăn 20 thước sẽ chứa màn hình, nồi hơi hoặc một loạt tủ mà không có khiếu nại.
Máy đo Stud là điều đầu tiên cần kiểm tra
Các đinh tán thép tạo hình nguội được bán theo khổ, và thước chạy ngược với độ dày: số càng cao thì thép càng mỏng. Đinh tán 25 thước có thể uốn cong dưới áp lực của tay, trong khi đinh tán 12 thước là vật liệu kết cấu sẽ làm mờ một chi tiết giá rẻ trong vòng vài giây. Hai đinh tán có thể trông giống hệt nhau từ phía trước và có độ dày thành khác nhau gấp ba lần, vì vậy hãy xác nhận thước đo trước khi chọn dây buộc hoặc kích thước lỗ thí điểm.
Thước cặp kỹ thuật số có giá thấp hơn một hộp ốc vít và giải quyết vấn đề này chỉ bằng một cú kẹp vào đầu cắt lộ ra ngoài. Trong trường hợp đinh tán đã được che phủ, kiểm tra nam châm cộng với khả năng cản ánh sáng sẽ cho bạn biết bạn đang sử dụng vật liệu phân vùng 25 hay 20 thước, hay vật liệu kết cấu 16 thước và nặng hơn.
| Máy đo đinh tán | Độ dày danh nghĩa | Nhiệm vụ điển hình | Phương pháp buộc chặt thực tế |
|---|---|---|---|
| 25 ga | 0,018 trong | Vách ngăn nội thất phi cấu trúc | Vít vách thạch cao có đầu nhọn |
| 20 ga | 0,033 trong | Vách ngăn nội thất, tấm ốp nhẹ | Tự khoan #6 đến #8, ren mịn |
| 18 ga | 0,043 inch | Khung kết cấu nhẹ | Tự khoan số 8 với điểm số 2 |
| 16 ga | 0,054 trongch | Khung tường chịu lực | Tự khoan #10 đến #12 |
| 14 ga | 0,068 inch | Kết cấu, khung chịu tải cao | Lỗ thí điểm, sau đó từ #12 đến #14 |
| 12 ga | 0,097 inch | Khung kết cấu nặng | Lỗ thí điểm, sau đó vít máy tự khai thác |
Bạn có thể loại bỏ bao nhiêu thép một cách an toàn
Mỗi lỗ trên lưới đinh tán là một sự suy giảm nhỏ từ khả năng của nó. Một lỗ 1/4 inch duy nhất ở giữa mạng 20 thước thường vô hại. Một cụm các lỗ 1 inch dọc theo cùng một chốt hoặc một lỗ xuyên vào mặt bích, là nơi các khung bắt đầu cong và các mối nối vách thạch cao bắt đầu nứt.
Hướng dẫn kết cấu dành cho thép tạo hình nguội đặt trần cho các lỗ lưới không được gia cố ở khoảng một nửa độ sâu đinh và thường không quá khoảng 2-1/2 trongch, tùy theo giá trị nào nhỏ hơn. Các lỗ phải nằm ở giữa bản bụng với một ranh giới rõ ràng so với mặt bích và phải cách nhau thay vì xếp thành một hàng dọc. Vật liệu mặt bích và góc nên được để nguyên hoàn toàn.
Đường kính lỗ web không được gia cố tối đa theo độ sâu đinh
Trên đinh chịu lực, không được phép đọc những số liệu đó. Trong trường hợp không thể tránh khỏi sự xuyên thủng của dịch vụ, kỹ sư thường sẽ yêu cầu một tấm gia cố hoặc một đế đinh thay vì một lỗ lớn hơn.
Chọn dây buộc phù hợp cho kết nối
Sự lựa chọn dây buộc tuân theo kết nối hơn là đinh tán. Ba gia đình đảm nhiệm hầu hết mọi công việc trên một bức tường khung kim loại và con đường quyết định rất ngắn.
- Bạn đang gắn cái gì thế?
- Kim loại với kim loại (rãnh, giá đỡ, kẹp): vít tự khoan, đầu vòng đệm hình chảo hoặc hình lục giác, #8 đến #10
- Tấm kim loại (vách thạch cao, tấm lợp, tấm): đầu nhọn có ren mịn trên thước 25; tự khoan trên khổ 20 và nặng hơn
- Vật cố định nặng (màn hình, tủ, bình nước nóng): xuyên qua lưới bằng vít máy và nút gạt kim loại hoặc vít tự khoan số 12 với vòng đệm liên kết
- Thép dày bao nhiêu?
- Thước đo 25 đến 20: không có lỗ thí điểm, áp suất nhẹ, tốc độ thấp
- Khổ 18 đến 16: lỗ thí điểm chỉ dành cho đường kính lớn hơn hoặc điểm khoan số 2 thực sự
- Cỡ 14 đến 12: lỗ thí điểm trước, sau đó là vít máy tự tarô có điểm số 3
Vít tự khoan là loại vít mặc định cho công việc gia công kim loại với kim loại. Họ mang mũi khoan riêng, cắt lỗ riêng và tạo ren chỉ trong một đường chuyền duy nhất, đó là lý do tại sao mũi khoan số 8 hoặc số 10 với điểm số 2 xử lý các kết nối track-to-stud, clip-to-stud và stud-to-stud bằng thép khổ 20 đến 16.
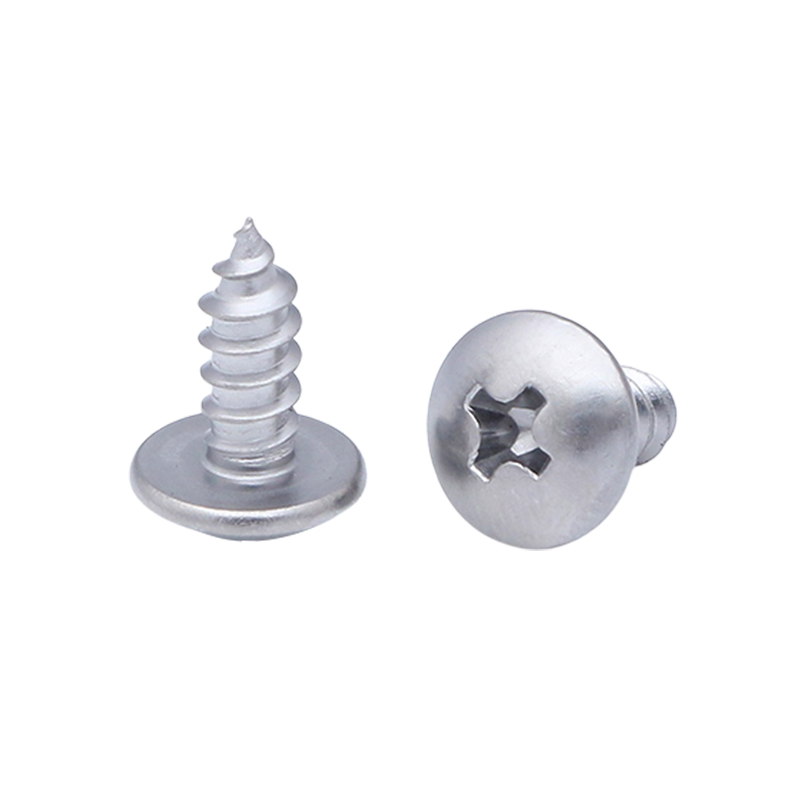
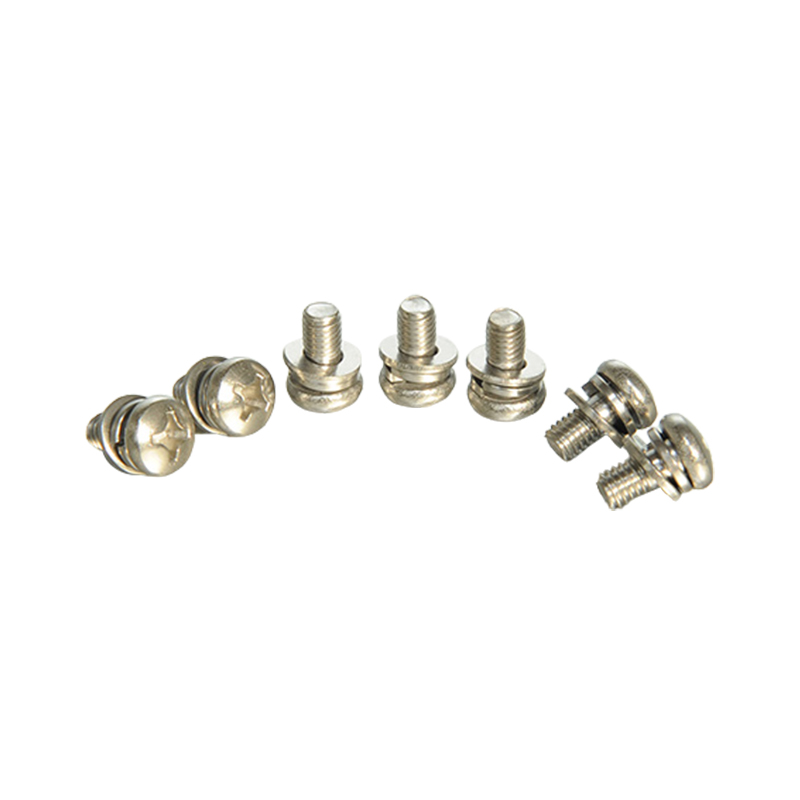
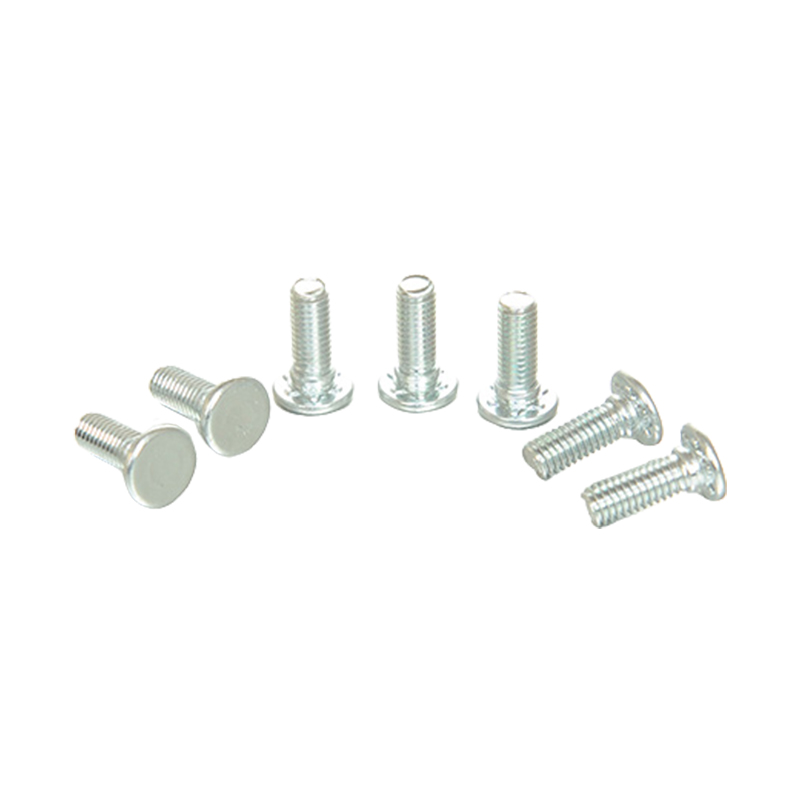
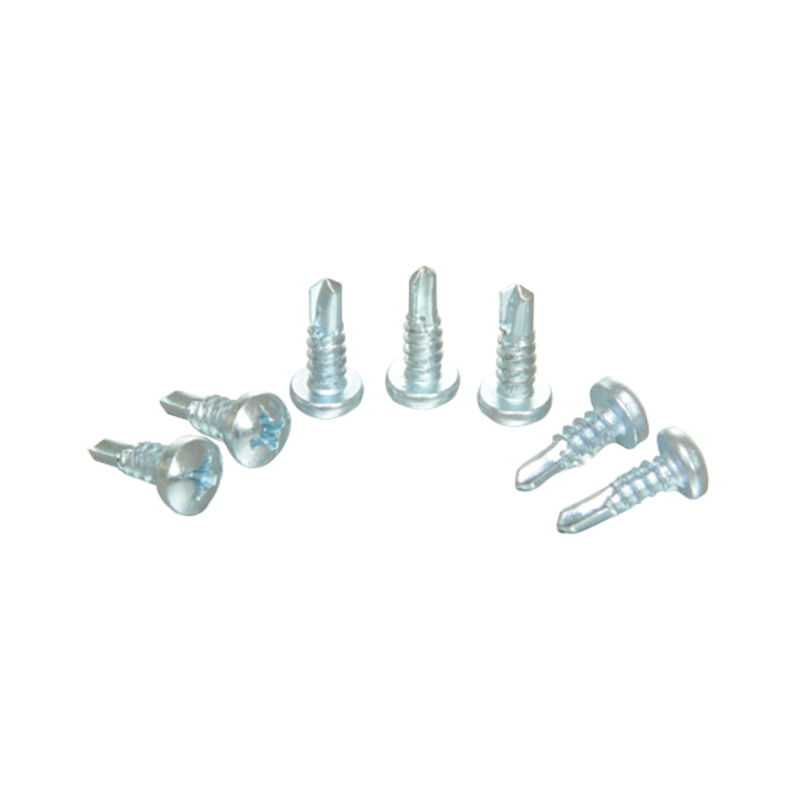 Vít tự khoan đầu chéo Để lắp ráp kim loại với kim loại, vít tự khoan đầu chữ thập này tự cắt lỗ và ren mà không cần khoan trước, tiết kiệm thời gian cho việc cố định nhiều lần. Xem sản phẩm →
Khi khớp nối phải chống rung, dạng ren khóa giữ mô-men xoắn tốt hơn nhiều so với vít tự khoan thông thường và sự khác biệt thể hiện ở chỗ ít cần gọi lại trên giá đỡ thiết bị và bảng tiếp cận hơn.
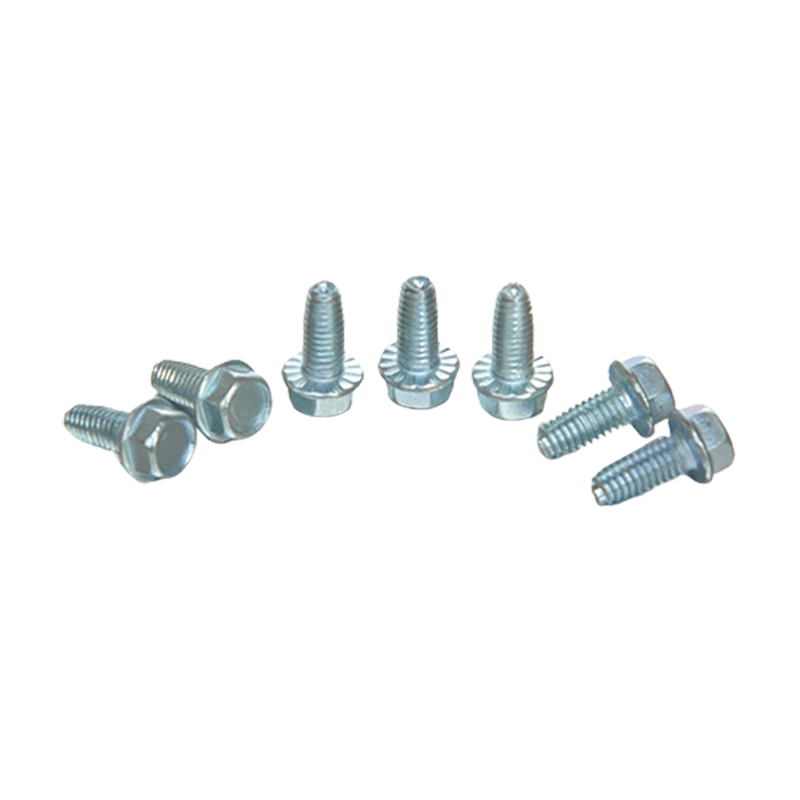
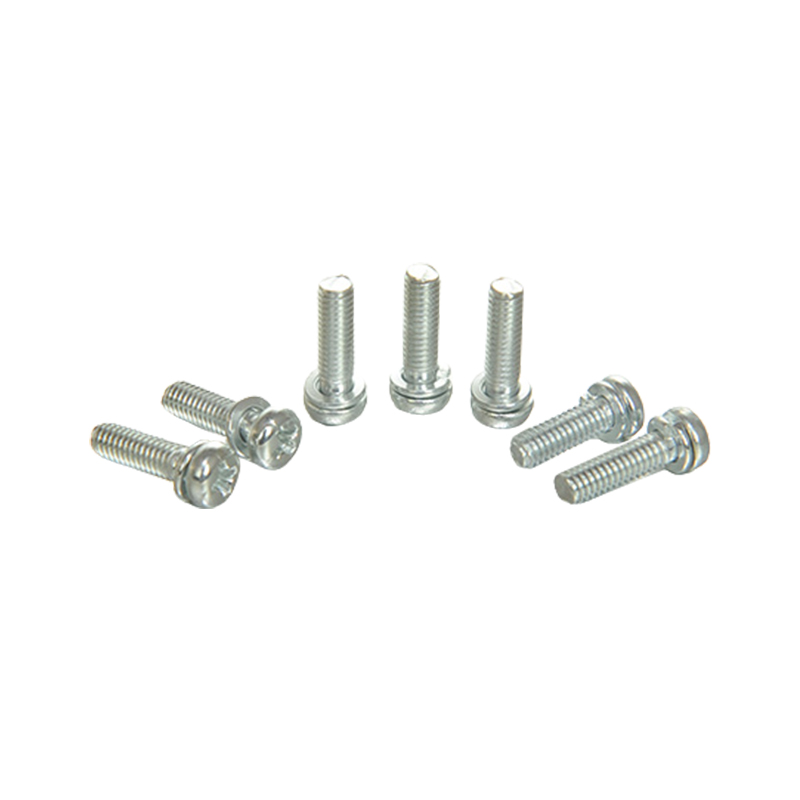
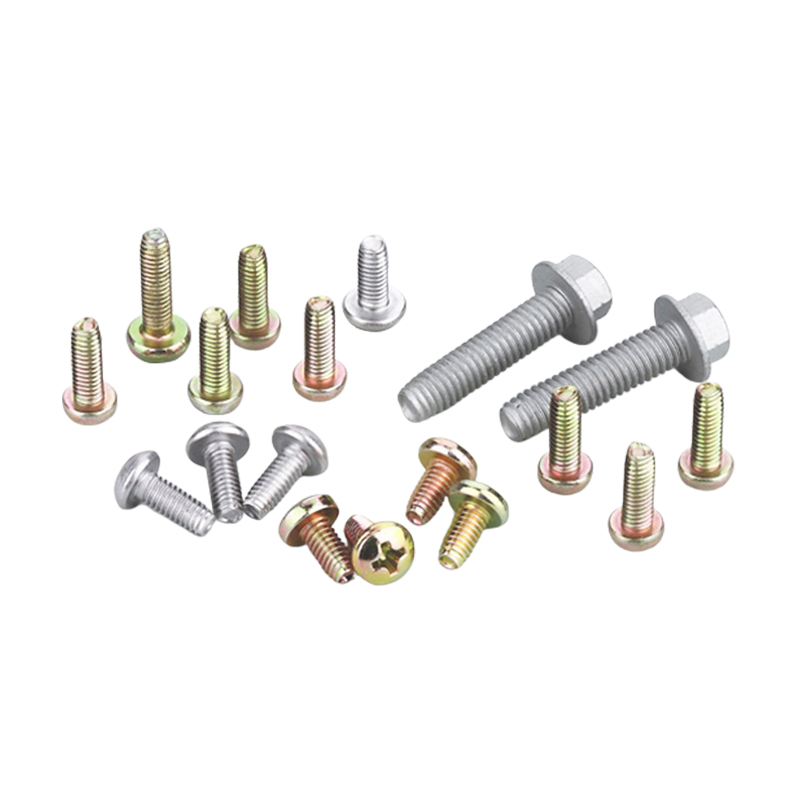 Vít khóa tự khai thác bằng kim loại cho các khớp dễ bị rung Các vít khóa tự khai thác này tạo thành các ren riêng và chống nới lỏng khi rung, khiến chúng phù hợp với giá đỡ thiết bị và bảng tiếp cận. Xem sản phẩm →
Đối với các giá đỡ có trọng lượng thực, đầu vòng đệm có mặt bích sẽ trải tải trên một diện tích thép mỏng rộng hơn và giảm đáng kể khả năng đầu bị kéo qua.
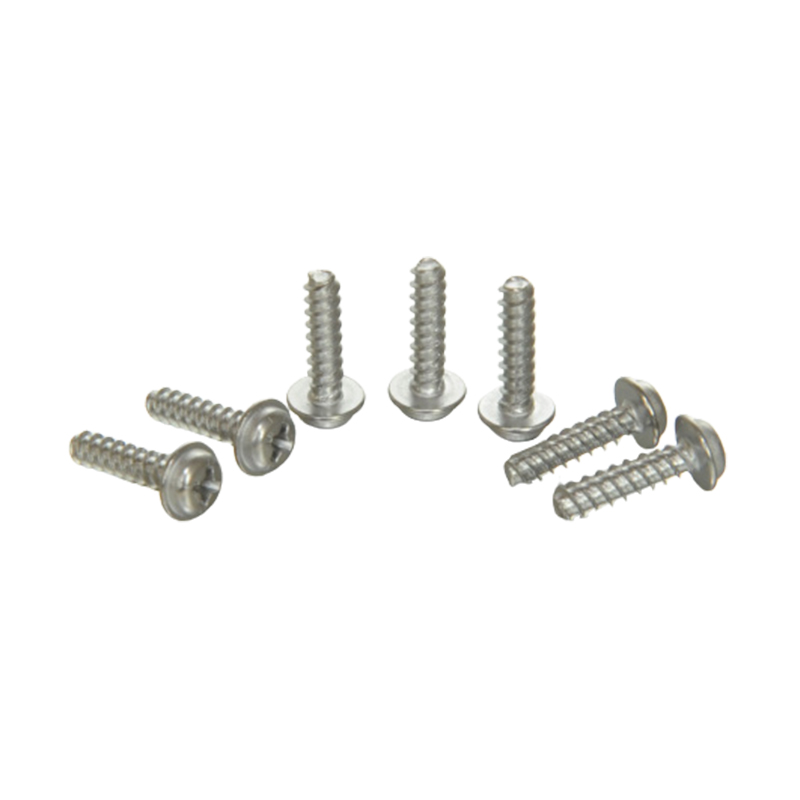
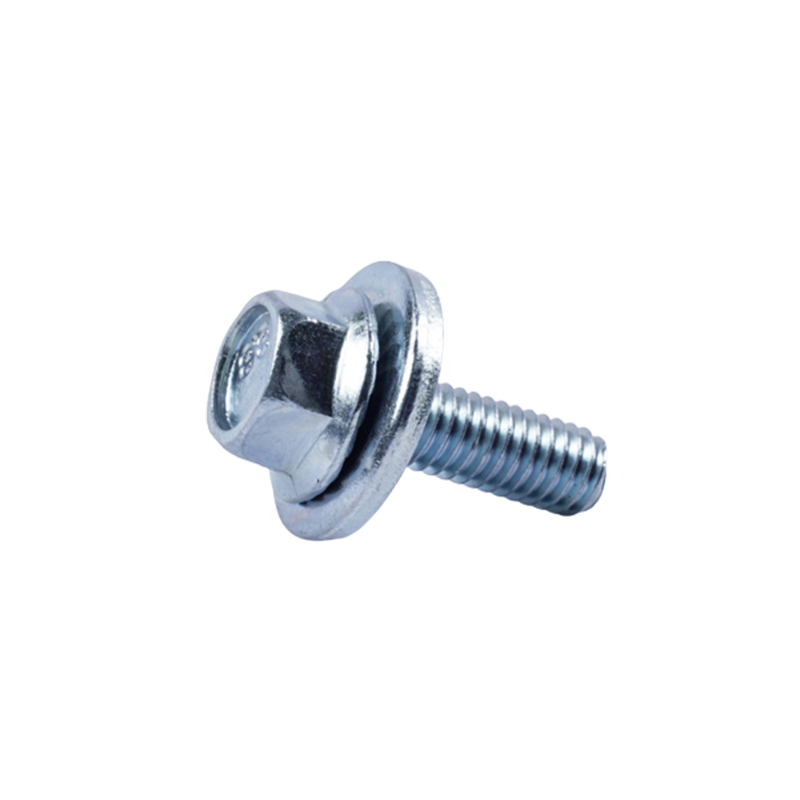
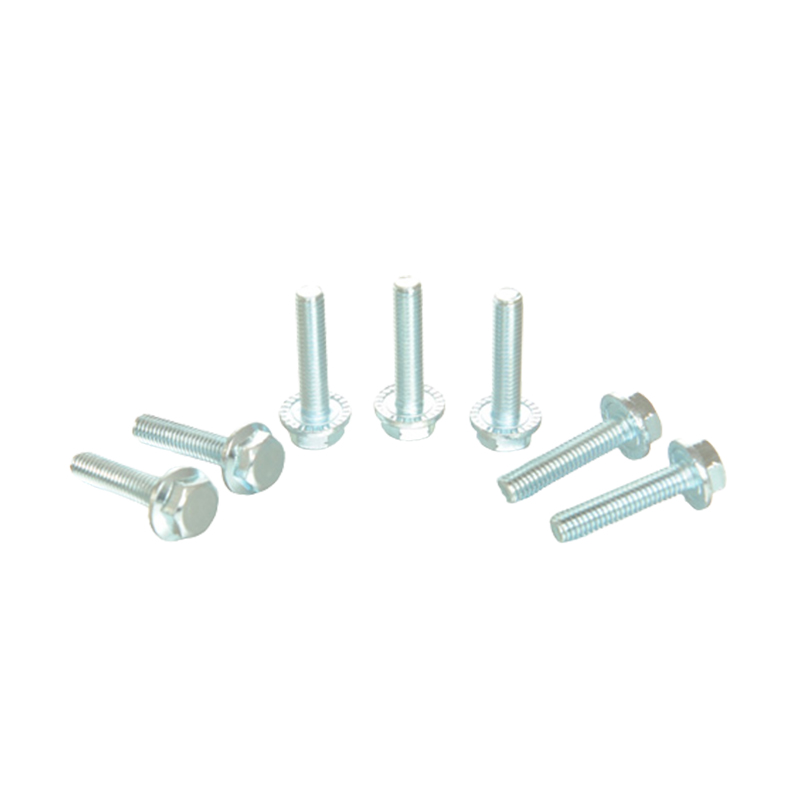
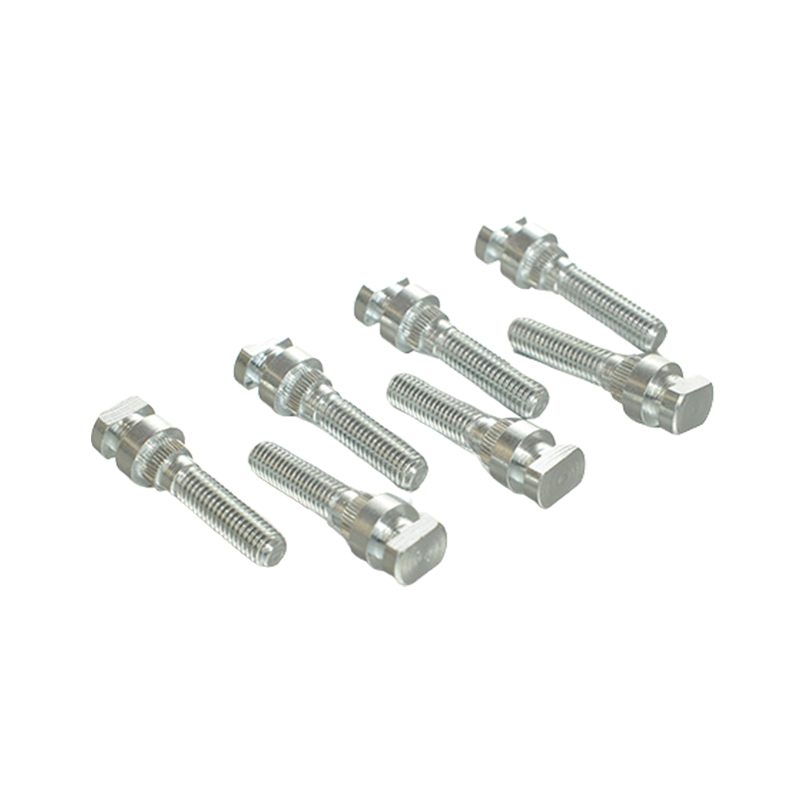
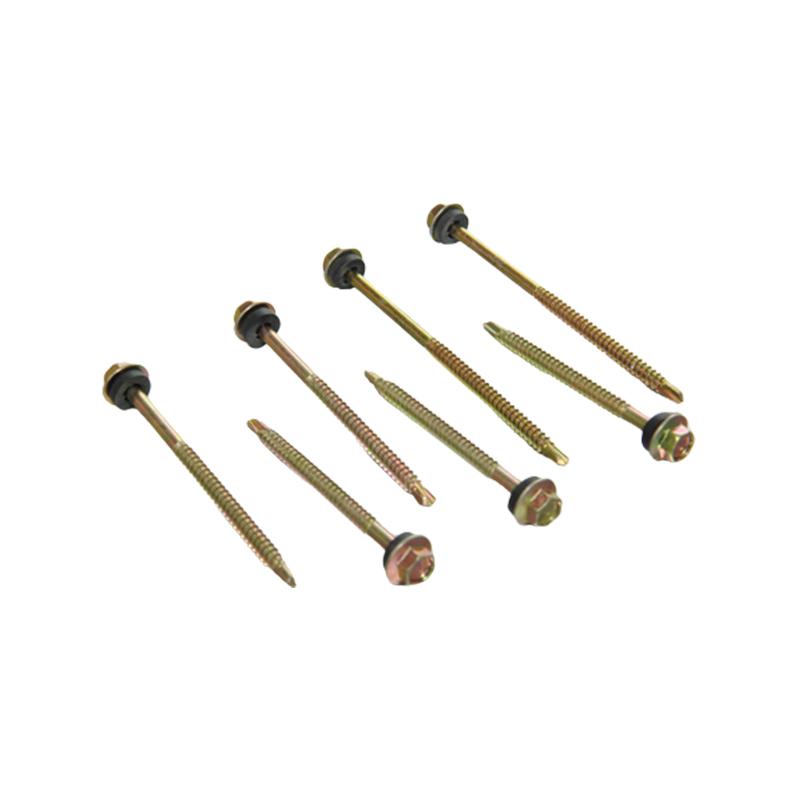 Mặt bích lục giác có vít tự khoan Với đầu và đệm có mặt bích, vít tự khoan này phân tán tải trọng và giúp bịt kín các bề mặt, phù hợp với các giá đỡ có trọng lượng nặng. Xem sản phẩm →
Người mua số lượng lớn nhanh chóng biết được rằng hai hộp có cùng kích thước danh nghĩa có thể hoạt động rất khác nhau tại chỗ. Các biến đằng sau đó được nêu trong hướng dẫn này để mua vít tự khai thác chất lượng cao .
Khoan lỗ, từng bước một
- Xác nhận mục tiêu là một đinh tán chứ không phải một đường ống hoặc ống dẫn. Công cụ tìm đinh tán phát hiện kim loại cộng với lỗ thăm dò thận trọng là thông lệ tiêu chuẩn.
- Đánh dấu tâm của bản bụng và kiểm tra xem dấu đó có nằm rõ ràng trên cả hai mặt bích hay không.
- Đục điểm ở giữa để mũi khoan không thể di chuyển trên bề mặt.
- Bắt đầu với một mũi khoan nhỏ, coban khoảng 1/8 inch hoặc một mũi khoan bậc, ở tốc độ thấp.
- Giữ mũi khoan vuông góc. Áp suất ổn định không có tải trọng bên tạo ra một lỗ tròn; lắc lư tạo ra một hình bầu dục không bám được gì.
- Làm mờ các cạnh của lỗ và kiểm tra đường kính trước khi tăng kích thước.
- Phóng to theo từng bước nhỏ. Không bao giờ nhảy thẳng đến đường kính cuối cùng trên thép mỏng.
Nếu vật cố định nặng, trước tiên hãy khoan một đinh tán, kiểm tra xem giá đỡ có vừa khít không, sau đó lặp lại quy trình trên đinh tán thứ hai. Điều chỉnh tấm tường sau khi đã có ba lỗ trên khung là một cách tốn kém để tìm hiểu cách bố trí.
Những sai lầm làm suy yếu khung hình
- Khoan mặt bích hoặc bán kính góc thay vì bản bụng. Đây là thói quen có hại nhất khi đóng khung kim loại.
- Mở rộng một lỗ vì dây buộc không vừa. Thay vào đó hãy chọn đường kính vít chính xác.
- Khoan xuyên qua cả hai bức tường của đinh tán và để lại một lỗ hình bầu dục không bắt được sợi nào.
- Xếp các lỗ theo chiều dọc trong cùng một đinh thay vì phân bổ chúng.
- Vít tự khoan vặn quá mạnh trên thép cỡ 25 và 20 cho đến khi hết ren.
- Khoan mù vào các khoang không xác định, nơi có thể đặt dây cáp, ống dẫn hoặc hệ thống ống nước.
Không có lỗi nào trong số này được hiển thị vào ngày cài đặt. Chúng xuất hiện dưới dạng các mối nối vách thạch cao bị nứt, giá đỡ bị võng hoặc dây buộc không giữ được khi được siết chặt lần thứ hai.
Bit, tốc độ và mô-men xoắn trong thực tế
Các bit được phủ titan là điểm gây thất vọng phổ biến nhất trong tác phẩm này. Lớp phủ làm tăng độ cứng bề mặt nhưng không ảnh hưởng gì đến thép tốc độ cao bên dưới, do đó, lưỡi cắt bị cùn trên vật liệu cỡ 16 sau một số lỗ. Mũi coban và mũi khoan bước xử lý thép tạo hình nguội một cách ổn định hơn nhiều. Chạy các bit nhỏ với tốc độ khoảng 500 đến 800 vòng / phút với áp suất đều và chắc chắn, vì ánh sáng nhanh truyền qua sẽ làm nóng cạnh và làm cứng thép bên dưới mũi nhọn.
Trình điều khiển tác động thuận tiện nhưng không thể tha thứ đối với các đinh tán có kích thước nhẹ. Trên thước đo 25 và 20, tác động của búa sẽ tước sợi và làm dài các lỗ. Một máy khoan được trang bị ly hợp được đặt ở giá trị mô-men xoắn thấp hoặc điều khiển kích hoạt cẩn thận sẽ tạo ra chỗ ngồi đáng tin cậy hơn nhiều và đầu vít phải nằm ngang mà không làm nát màng.
Một giọt dầu cắt hoặc dầu nhẹ sẽ giữ cho mũi khoan nguội và để lại cạnh lỗ sạch hơn. Điều đó quan trọng khi dây buộc chỉ có vài phần nghìn inch thép để bám vào.
Khoan vào đinh tán kim loại có bốn con số: thước đo, đường kính lỗ, khoảng cách cạnh và hình dạng vít. Đo thước đo, giữ lỗ ở chính giữa bản bụng và dưới một nửa độ sâu của đinh tán, không chạm vào các mặt bích và khớp dây buộc với khớp nối. Làm điều đó và thép sẽ giữ chính xác những gì nó được thiết kế để giữ.